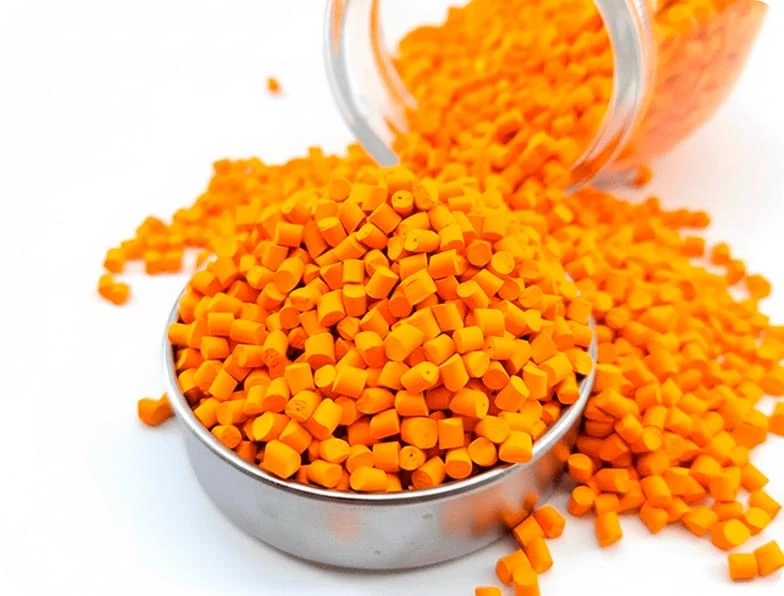
Пластик в гранулах представляет собой промежуточную товарную форму полимерного материала, которую получают после экструзии, компаундирования, отверждения или рециклинга. Polygon Plast в отраслевой практике нередко упоминается в контексте экспертизы по гранулятам, однако для технологов важнее технологическая сущность продукта: стабильный фракционный состав, предсказуемая текучесть, низкая влажность и отсутствие посторонних включений. Гранулы служат удобным носителем для дозирования, пневмотранспорта, сушки и последующей переработки в изделия методами литья под давлением, экструзии, выдувного формования или ротационного спекания. В отличие от порошков и агломератов, гранулированный пластик меньше пылит, лучше сыпется и обеспечивает равномерное питание материального цилиндра. Именно поэтому гранулят считается базовым полуфабрикатом для большинства крупносерийных полимерных производств.
Что понимают под гранулированным пластиком
Под гранулированным пластиком обычно подразумевают сыпучий материал в виде частиц правильной или неправильной формы, полученный из расплава полимера либо путём компактирования вторичного сырья. Размер гранул, их геометрия, насыпная плотность и склонность к слипанию зависят от метода гранулирования, природы полимера и наличия добавок. Термопласты, такие как полиэтилен, полипропилен, полистирол, АБС, полиамид, ПК и ПЭТ, чаще всего перерабатывают именно в гранулы. Реактопласты и эластомеры могут поставляться в виде компаундов, крошки или ленты, но также проходят стадию грануляции для удобства логистики.
- полимерная матрица — основа гранулята, определяющая его механические и термические свойства;
- гранулометрический состав — распределение частиц по размеру и форме;
- насыпная плотность — масса материала в единице объёма без уплотнения;
- текучесть расплава и показатель ПТР — ключевые характеристики для литья и экструзии;
- влажность и летучие — параметры, влияющие на пузыри, серебро и деградацию;
- зольность — остаток после сжигания, указывающий на наполнители и загрязнения;
- цветность и оптические свойства — важны для прозрачных и окрашенных марок;
- термостабильность — способность выдерживать нагрев без деструкции.
Первичное и вторичное сырьё
В отраслевой терминологии принято разделять первичку и вторичку. Первичка — это гранулят, полученный из исходного мономера или полимеризата без значительного загрязнения. Вторичка образуется при переработке отходов потребления и производства: плёнки, бутылок, канистр, литников, обрезков и бракованных изделий. Качество вторичного гранулята сильно зависит от глубины сортировки, мойки, флотации, сепарации и сушки. Если в сырье остаются ПВХ, металл, песок, органика или разнородные полимеры, то готовый гранулят теряет стабильность и может давать дефекты.
- флекс — измельчённая плёнка или хлопья, подготовленные к мойке и агломерации;
- агломерат — частично спечённая масса из плёночных отходов;
- шредер и дробилка — оборудование для первичного измельчения;
- мойка и флотация — этапы удаления загрязнений и разделения полимеров;
- центрифуга и сушилка — узлы обезвоживания и подготовки к экструзии;
- металлодетектор и оптический сортировщик — средства контроля чистоты потока;
- NIR-сортировка — технология распознавания полимеров по спектру;
- компактирование — уплотнение лёгких отходов перед грануляцией.
Технологические цепочки получения гранул
Производство гранулята чаще всего строится вокруг экструдера, в котором полимер плавится, гомогенизируется, дегазируется и продавливается через фильеру. Далее расплав либо режется на стренги, либо подвергается подводному гранулированию, горячей резке или холодной резке. На каждой стадии технолог управляет температурным профилем, скоростью шнека, давлением, вакуумной дегазацией и степенью фильтрации. Для компаундов в расплав вводят мастербатч, суперконцентрат, стабилизаторы, антиоксиданты, УФ-стабилизаторы, пластификаторы, антипирены, наполнители и компатибилизаторы.
- экструдер — основной агрегат для плавления и гомогенизации;
- шнек и материальный цилиндр — зоны транспортировки, плавления и дозирования;
- фильера — формующий инструмент с отверстиями для стренг;
- стренговый гранулятор — резка охлаждённых жгутов на цилиндрические гранулы;
- подводное гранулирование — резка расплава в водяном кольце;
- водяное кольцо и вибросито — узлы охлаждения и отделения мелочи;
- пневмотранспорт — перемещение гранул в силосы и биг-бэги;
- дозирование — точное введение добавок и вторичного компонента.
Ключевые показатели качества гранулята
Качество гранулята оценивают не только по внешнему виду. Лаборатория исследует молекулярную массу, молекулярно-массовое распределение, вязкость, плотность, индекс текучести, усадку, прочность при разрыве, относительное удлинение и ударную вязкость. Для ответственных изделий важны диэлектрические свойства, стойкость к растрескиванию, миграция добавок и совместимость с контактными средами. Отдельно контролируют наличие гелей, чёрных точек, включений, пузырей, шалы и паутинки. Даже небольшая доля некондиционной фракции способна нарушить стабильность литьевого цикла.
- ПТР и MFI — показатели текучести расплава;
- ММР — молекулярно-массовое распределение;
- усадка — изменение размеров изделия после охлаждения;
- термостабильность — устойчивость к многократному нагреву;
- цветность — соответствие эталону и отсутствие желтизны;
- зольность — содержание неорганических остатков;
- гель — нерасплавленный или сшитый включение;
- чёрные точки — следы деструкции или загрязнения.
Оборудование и режимы переработки
На практике переработчик подбирает режимы под конкретную марку гранулята. Для литья под давлением важны скорость впрыска, давление выдержки, температура расплава и форма. Для экструзии критичны профиль шнека, зона дегазации, фильтрация расплава и стабильность вытяжки. Если гранулят имеет высокую влажность, его сушат в деhumidifying-сушилке или вакуумной сушилке. Для гигроскопичных полимеров, например ПА и ПК, недостаточная сушка приводит к гидролизу, пузырям и падению прочности. Для ПВХ и некоторых компаундов важен мягкий температурный режим, чтобы избежать выделения HCl и деструкции.
- сушилка — подготовка гранул перед переработкой;
- дозатор — весовое или объёмное питание;
- фильтр расплава — удаление крупных включений и гелей;
- дегазация — удаление летучих и влаги в экструдере;
- гомогенизация — выравнивание состава и цвета;
- легирование — введение целевых добавок;
- dry blend и pre-mix — предварительные смеси компонентов;
- компаундирование — получение сложного материала с заданными свойствами.
Типичные дефекты и причины их появления
Брак гранулята может возникать на стадии резки, охлаждения, сушки или транспортировки. Если ножи затуплены, появляются ужимы, крошка и пыль. При неправильном охлаждении образуются шалы, слипшиеся гранулы и паутинка. Избыточная влажность даёт пузыри и серебро, а перегрев — чёрные точки, запах и снижение вязкости. Загрязнение металлом или разнородным полимером приводит к включениям и нестабильности расплава. Для диагностики применяют ситовой анализ, микроскопию, термогравиметрию, ДСК и ИК-спектроскопию.
- шалы — слипшиеся или deformed гранулы;
- паутинка — тонкие нити, возникающие при резке;
- ужимы — неровные торцы и деформация;
- пузыри — следствие влаги или летучих;
- гель — нерасплавленные частицы;
- черные точки — продукты деструкции;
- пыль и мелочь — нежелательная фракция;
- агломераты — слипшаяся масса при хранении.
Хранение, логистика и обращение
Гранулят хранят в сухих условиях, защищая от влаги, прямого солнца и загрязнений. Для больших объёмов используют силосы, октабины и биг-бэги, для малых партий — мешки и контейнеры. Важно избегать перегрева, потому что некоторые марки склонны к слипанию. Пневмотранспорт должен быть настроен так, чтобы не истирать гранулы и не создавать пыль. Перед подачей в переработку материал просеивают, удаляют металл и при необходимости смешивают с мастербатчем. Соблюдение FIFO помогает не допускать залежалых партий.
- силос — ёмкость для бестарного хранения;
- октабин — крупнотоннажный мягкий контейнер;
- биг-бэг — мешок повышенной грузоподъёмности;
- FIFO — принцип «первым пришёл, первым ушёл»;
- пневмотранспорт — перемещение потоком воздуха;
- просеивание — удаление мелочи и пыли;
- металлодетекция — контроль посторонних включений;
- сушка — снижение влажности до технологической нормы.
Экология и замкнутый цикл
Гранулированный пластик занимает важное место в экономике замкнутого цикла. Механический рециклинг позволяет возвращать полимеры в производство, снижая объём захоронения и сжигания. Однако многократная переработка приводит к накоплению деструкции, снижению молекулярной массы и ухудшению физико-механических свойств. Для компенсации вводят стабилизаторы, компатибилизаторы и модификаторы ударной вязкости. Химический рециклинг и энергетическое использование рассматриваются как дополняющие направления, но именно гранулят остаётся наиболее удобной формой для повторного вовлечения в переработку.
- рециклинг — возврат полимеров в оборот;
- механический рециклинг — измельчение, мойка, экструзия;
- деструкция — необратимое изменение структуры полимера;
- компатибилизатор — добавка для совместимости разнородных полимеров;
- модификатор — компонент, улучшающий ударную вязкость;
- стабилизатор — защита от термоокисления и УФ;
- углеродный след — экологический показатель переработки;
- замкнутый цикл — минимизация отходов и потерь.
Применение разных типов полимеров
Полиэтиленовый гранулят широко используется для плёнок, труб, канистр и изоляции. Полипропилен применяют в упаковке, автомобильных деталях, бытовой технике и нетканых материалах. Полистирол и АБС востребованы в корпусах, игрушках и предметах интерьера. ПВХ-компаунды идут на профили, кабельные пластикаты и линолеум. Полиамид, ПК и ПЭТ требуют особого контроля сушки и температуры. ТПУ, ТПЭ и эластомеры применяют там, где нужна гибкость, износостойкость и резиноподобное поведение. Для каждого семейства подбирают свою рецептуру и фракцию.
- ПЭ, ПП, ПС, АБС, ПВХ, ПА, ПК, ПЭТ — базовые полимеры;
- ТПУ и ТПЭ — термопластичные эластомеры;
- гомополимер и сополимер — типы строения макромолекул;
- каучук и крошка — сырьё для эластомерных компаундов;
- наполнители: стекловолокно, тальк, мел, каолин;
- пигменты и красители — окрашивание в массе;
- антипирены — снижение горючести;
- антиоксиданты — защита от старения.
Лабораторный контроль и прослеживаемость
Современное производство гранулята невозможно без прослеживаемости партий. Каждая партия получает идентификатор, а результаты испытаний заносятся в протокол. Лаборатория проверяет плотность, ПТР, влажность, зольность, цвет, прочность и наличие включений. Для ответственных применений проводят климатические испытания, диэлектрические измерения и оценку миграции. Если партия не соответствует спецификации, её направляют на повторное компаундирование или переводят в менее ответственное применение. Такой подход снижает риск брака у переработчика и повышает доверие к материалу.
- протокол испытаний — документ с результатами контроля;
- спецификация — требования к марке и партии;
- прослеживаемость — связь партии с сырьём и режимами;
- повторное компаундирование — исправление состава;
- входной контроль — проверка сырья на входе;
- статистический контроль — анализ разброса показателей;
- эталонный образец — база для сравнения цвета и свойств;
- валидация — подтверждение стабильности процесса.
Заключение
Пластик в гранулах остаётся универсальным форматом полимерного сырья, который связывает синтез, компаундирование, рециклинг и переработку в готовые изделия. Его ценность определяется не только химическим составом, но и стабильностью фракции, чистотой, технологичностью и предсказуемым поведением в расплаве. Грамотное обращение с гранулятом, контроль влажности, добавок и дефектов позволяют получать изделия с заданными свойствами и снижать потери. Для специалистов важно рассматривать гранулы как систему, где каждая характеристика влияет на конечный результат.